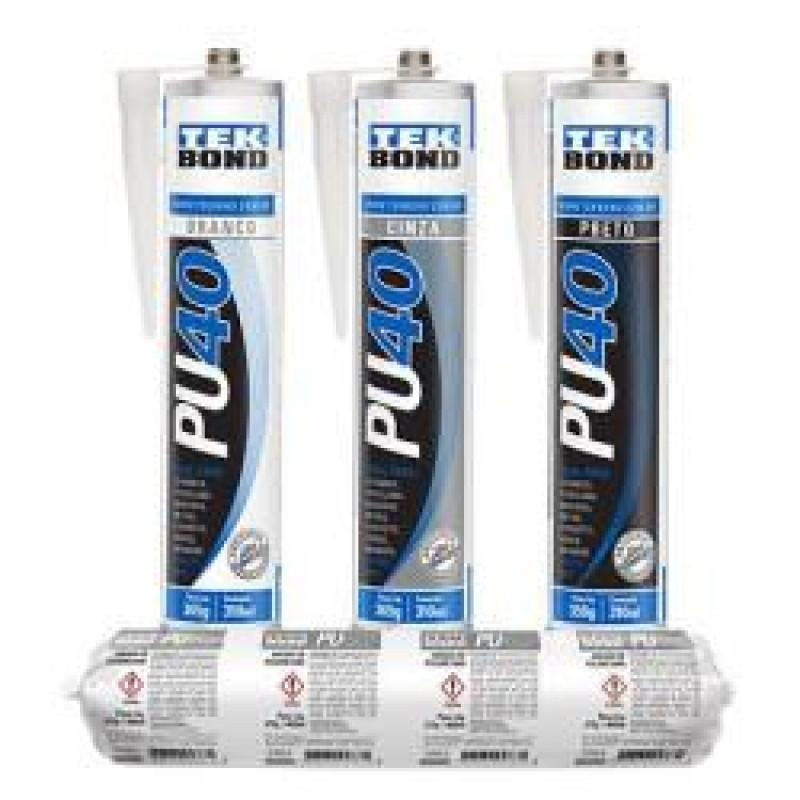
Adesivo Poliuretano para Madeira de Alta Resistência
Se a sua operação fabril ou projeto de engenharia de estruturas em madeira sofre com falhas de delaminação, colagens que cedem sob umidade constante ou retrabalho gerado por adesivos convencionais de PVA, você está diante de um gargalo produtivo que afeta diretamente a margem operacional e a reputação da sua empresa. Na indústria de esquadrias de alto padrão, vigas laminadas coladas (Glulam), móveis para ambientes externos e embarcações, a união de substratos lenhosos não permite margem para erro. Exige um agente de ligação que supere a própria resistência mecânica das fibras da madeira.
Adesivo Poliuretano para Madeira de Alta Resistência: A Solução Definitiva para Colagem Estrutural
O adesivo poliuretano para madeira de alta resistência representa o ápice da engenharia de polímeros aplicada à marcenaria industrial e à construção civil. Diferente de adesivos à base de água ou solventes que dependem puramente da evaporação para alcançar a secagem, o poliuretano (PU) consolida sua ligação através de uma reação química de reticulação. Quando entra em contato com a umidade residual da madeira e do ar ambiente, o isocianato presente no adesivo reage com os grupos hidroxila, formando uma rede tridimensional elástica de reticulado ureico de altíssima densidade.
Essa reação de cura cria uma ancoragem micromecânica e química profunda nas células do substrato. As fibras celulósicas são penetradas pelo polímero antes de sua expansão controlada, travando os poros de maneira tridimensional. O resultado é uma junta de colagem estrutural capaz de resistir a forças de cisalhamento e tração longitudinal que frequentemente ultrapassam a resistência do próprio bloco de madeira, provocando a ruptura da matéria-prima antes da falha da linha de cola.
Para indústrias que fabricam conjuntos submetidos a esforços estáticos e dinâmicos pesados, o adesivo de poliuretano oferece flexibilidade permanente associada à dureza shore ideal, absorvendo vibrações, dilatações hídricas e variações térmicas sem quebrar suas cadeias moleculares.
Superando as Limitações de Colas Tradicionais em Substratos de Madeira
Historicamente, a marcenaria e a indústria moveleira apoiaram-se em colas vinílicas (PVA). Embora eficientes para montagens internas e leves, os adesivos de acetato de polivinila mesmo em classificações D3 apresentam termoplasticidade severa. Sob temperaturas elevadas ou umidade contínua, as pontes de hidrogênio dos PVAs se desestabilizam, causando o fenômeno de "creep" (deslizamento da junta sob carga contínua).
Ao migrar para a tecnologia de adesivo poliuretano para aplicações industriais, a engenharia do produto elimina a vulnerabilidade hídrica. Os sistemas de poliuretano atendem rigorosamente à norma europeia DIN EN 204/205 na classe de durabilidade D4. Isso garante que a junta colada suporte imersão direta em água, exposição ao tempo contínuo e vapores agressivos sem perder suas propriedades mecânicas.
- Isenção de Solventes e Água: O adesivo PU não introduz umidade adicional no substrato, prevenindo o estufamento, o empenamento ou a alteração dimensional das peças no pós-prensagem.
- Capacidade de Preenchimento (Gap-Filling): O adesivo apresenta um leve efeito de espumação durante a cura, preenchendo pequenas imperfeições e frestas de usinagem sem perder a rigidez estrutural.
- Resistência Térmica Elevada: A junta de poliuretano reticulado suporta picos de temperatura de -40 °C a mais de 120 °C, sendo ideal para exportação de móveis ou estruturas expostas ao calor solar direto.
- Compatibilidade com Madeiras Tropicais e Ricas em Óleo: Substratos densos e resinosos como Cumaru, Ipê, Jatobá e Teca apresentam baixa adesão com colas aquosas. O PU interage quimicamente com os extrativos da madeira, promovendo aderência superior.
Propriedades Físico-Químicas Essenciais para Ambientes Exigentes
Em testes de laboratório e ensaios destrutivos de cisalhamento por compressão, o poliuretano de alta resistência demonstra um comportamento termoendurecível elástico. Enquanto colas epóxi tendem a se tornar vítreas e quebradiças sob ciclagem térmica, resultando em trincas microestruturais, o poliuretano mantém um módulo de elasticidade projetado para acompanhar a higroscopia da madeira. A madeira expande e contrai de acordo com a umidade relativa do ar; o adesivo acompanha essa movimentação sem sofrer fadiga mecânica.
Desafios Práticos na Aplicação Industrial e Como Otimizar a Linha de Montagem
A substituição do sistema adesivo em uma linha de produção exige controle rigoroso de processo para maximizar a eficiência e zerar o refugo. Na Lester, orientamos nossos clientes industriais a monitorar variáveis críticas que influenciam diretamente a polimerização do poliuretano.
O teor de umidade da madeira é a primeira métrica essencial. Para poliuretanos monocomponentes (1K), a faixa ótima de umidade do substrato situa-se entre 8% e 18%. Se a madeira estiver excessivamente seca (abaixo de 6%), a velocidade de cura diminui substancialmente, podendo exigir uma pulverização névoa de água refinada sobre a superfície antes da junção. Se estiver acima de 20%, o excesso de reação de CO2 pode gerar expansão gasosa excessiva na junta, criando bolhas de ar que comprometem a densidade da cola.
Outro ponto crítico é o gerenciamento dos tempos de processo:
O Tempo Aberto (Open Time) é o intervalo máximo entre a aplicação do adesivo e o fechamento da junta. Em dias quentes e úmidos, a formação de pele no adesivo ocorre rapidamente. Se as peças forem prensadas após a formação de pele, a transferência de cola será deficiente, resultando na chamada "colagem fria". Já o Tempo de Prensagem (Pressing Time) varia conforme o tipo de PU e a temperatura ambiente. Garantir a pressão específica correta — geralmente de 0,6 N/mm² para madeiras macias até 1,2 N/mm² para madeiras duras de alta densidade — é imprescindível para forçar a penetração do adesivo nos poros mecânicos do substrato.
Em prensas hidráulicas e manuais, para evitar danos à estrutura de prensagem e garantir uma uniformidade absoluta na transferência de carga, é comum a utilização complementar de um lençol de borracha como amortecedor de prensagem, equalizando a pressão sobre peças com pequenas variações de espessura.
Critérios de Escolha entre Sistemas Monocomponentes (1K) e Bicomponentes (2K)
A seleção da formulação correta depende da dinâmica de montagem da sua fábrica. Ambas as tecnologias oferecem altíssima performance, mas atendem a requisitos operacionais distintos:
Sistemas Monocomponentes (1K PU)
Prontos para uso, curam com a umidade do ar e do substrato. Eliminam erros de dosagem e pesagem no chão de fábrica, reduzindo o desperdício de material. São perfeitos para colagem de painéis, finge-joint (emenda dentada), laminação de portas e montagem geral de móveis. Apresentam excelentes propriedades de manuseio e estão disponíveis em tempos abertos ajustados, variando de 5 a 60 minutos.
Sistemas Bicomponentes (2K PU)
Compostos por uma resina poliólica e um endurecedor à base de isocianato. A cura ocorre por reação química cruzada totalmente independente da umidade ambiente ou do substrato. Esse sistema é recomendado para montagens de altíssima espessura, junção de superfícies não porosas (como madeira com metal ou isolantes térmicos) e linhas automatizadas que necessitam de tempos de cura ultra-rápidos com tempo de prensagem inferior a pouquíssimos minutos.
Prevenção de Falhas Críticas em Montagens de Alta Responsabilidade
Mesmo o melhor adesivo do mercado falhará se os procedimentos de preparação de superfície forem negligenciados. A presença de pó de lixamento, resíduos de serragem, ceras ou óleos atua como uma barreira física que impede a ancoragem do poliuretano.
A usinagem da madeira deve ser preferencialmente recente. Superfícies aplainadas ou lixadas há mais de 24 horas passam pelo processo de inativação superficial e migração de extrativos para a superfície. Recomenda-se usinar o substrato o mais próximo possível da etapa de colagem. Além disso, a aplicação de adesivo deve ser uniforme, utilizando espátulas dentadas, rolos aplicadores ou extrusoras automáticas, garantindo a gramatura recomendada (tipicamente entre 120 g/m² e 250 g/m² dependendo do substrato e da rugosidade).
Retorno sobre Investimento: Redução de Refugo e Garantia Estrutural
No cenário B2B, o custo por quilo de um adesivo é uma métrica secundária quando comparado ao Custo Total de Propriedade (TCO) e ao custo de falha em campo. Uma única assistência técnica internacional para substituir um lote de móveis descolados ou uma peça estrutural danificada pode custar dezenas de vezes o valor economizado na aquisição de insumos de segunda linha.
Investir em adesivo poliuretano para madeira de alta resistência traz previsibilidade operacional, elimina retrabalhos no pós-venda, otimiza o tempo de prensagem e eleva o padrão de entrega técnica do seu produto final ao nível das exigências internacionais.
A equipe de especialistas da Lester Plásticos e Borrachas possui know-how consolidado no suprimento de insumos de alta performance para a indústria. Entre em contato com nossa equipe técnica para avaliar os parâmetros da sua linha de produção, mapear as necessidades do seu substrato e especificar o adesivo de poliuretano ideal para os seus desafios fabris.
(11) 4061 1200 11 94023-0797